
Suscríbete a nuestras redes sociales para recibir publicaciones puntuales.
Láser de onda continua
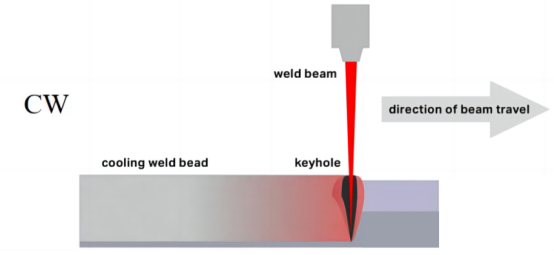
CW, acrónimo de "Onda Continua", se refiere a sistemas láser capaces de proporcionar una emisión láser ininterrumpida durante su funcionamiento. Caracterizados por su capacidad de emitir láser de forma continua hasta que cesa la operación, los láseres CW se distinguen por su menor potencia pico y mayor potencia media en comparación con otros tipos de láseres.
Amplia gama de aplicaciones
Gracias a su emisión continua, los láseres CW se utilizan ampliamente en campos como el corte de metales y la soldadura de cobre y aluminio, lo que los convierte en uno de los tipos de láser más comunes y de mayor aplicación. Su capacidad para proporcionar una salida de energía constante y uniforme los hace indispensables tanto en procesos de precisión como en la producción en masa.
Parámetros de ajuste del proceso
Para optimizar el rendimiento de un láser CW, es necesario centrarse en varios parámetros clave, como la forma de onda de potencia, el grado de desenfoque, el diámetro del punto del haz y la velocidad de procesamiento. El ajuste preciso de estos parámetros es fundamental para lograr los mejores resultados, garantizando la eficiencia y la calidad en las operaciones de mecanizado láser.
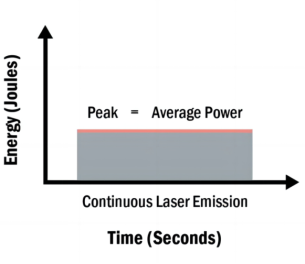
Diagrama de energía láser continua
Características de distribución de energía
Una característica destacada de los láseres de onda continua (CW) es su distribución de energía gaussiana, donde la distribución de energía de la sección transversal del haz láser disminuye desde el centro hacia afuera siguiendo un patrón gaussiano (distribución normal). Esta característica permite que los láseres CW alcancen una precisión de enfoque y una eficiencia de procesamiento extremadamente altas, especialmente en aplicaciones que requieren una distribución de energía concentrada.
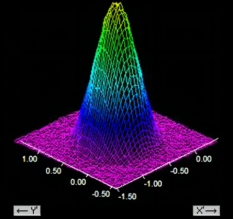
Diagrama de distribución de energía láser CW
Ventajas de la soldadura láser de onda continua (CW)
Perspectiva microestructural
El análisis de la microestructura de los metales revela claras ventajas de la soldadura láser de onda continua (CW) sobre la soldadura por pulsos de onda cuasicontinua (QCW). La soldadura por pulsos QCW, limitada por su frecuencia (normalmente alrededor de 500 Hz), presenta una disyuntiva entre la tasa de solapamiento y la profundidad de penetración. Una baja tasa de solapamiento resulta en una profundidad insuficiente, mientras que una alta tasa de solapamiento restringe la velocidad de soldadura, reduciendo la eficiencia. En cambio, la soldadura láser CW, mediante la selección de diámetros de núcleo láser y cabezales de soldadura adecuados, logra una soldadura eficiente y continua. Este método resulta especialmente fiable en aplicaciones que requieren una alta integridad del sellado.
Consideración sobre el impacto térmico
Desde el punto de vista del impacto térmico, la soldadura láser pulsada QCW presenta el problema del solapamiento, lo que provoca un calentamiento repetido del cordón de soldadura. Esto puede generar inconsistencias entre la microestructura del metal y el material base, incluyendo variaciones en el tamaño de las dislocaciones y las velocidades de enfriamiento, aumentando así el riesgo de agrietamiento. La soldadura láser CW, por otro lado, evita este problema al proporcionar un proceso de calentamiento más uniforme y continuo.
Facilidad de ajuste
En cuanto a su funcionamiento y ajuste, la soldadura láser QCW requiere una calibración precisa de varios parámetros, como la frecuencia de repetición de pulsos, la potencia máxima, el ancho de pulso, el ciclo de trabajo, entre otros. La soldadura láser CW simplifica el proceso de ajuste, centrándose principalmente en la forma de onda, la velocidad, la potencia y el grado de desenfoque, lo que reduce significativamente la complejidad operativa.
Avances tecnológicos en la soldadura láser de onda continua
Si bien la soldadura láser QCW se caracteriza por su alta potencia pico y baja emisión térmica, características beneficiosas para soldar componentes sensibles al calor y materiales de paredes extremadamente delgadas, los avances en la tecnología de soldadura láser CW, especialmente para aplicaciones de alta potencia (normalmente superiores a 500 vatios) y soldadura de penetración profunda basada en el efecto ojo de cerradura, han ampliado significativamente su rango de aplicación y eficiencia. Este tipo de láser es particularmente adecuado para materiales de más de 1 mm de espesor, logrando relaciones de aspecto elevadas (superiores a 8:1) a pesar de una emisión térmica relativamente alta.
Soldadura láser de onda cuasicontinua (QCW)
Distribución de energía focalizada
QCW, acrónimo de "onda cuasicontinua", representa una tecnología láser en la que el láser emite luz de forma discontinua, como se muestra en la figura a. A diferencia de la distribución uniforme de energía de los láseres continuos monomodo, los láseres QCW concentran su energía con mayor densidad. Esta característica les confiere una densidad energética superior, lo que se traduce en una mayor capacidad de penetración. El efecto metalúrgico resultante es similar a la forma de un clavo, con una relación profundidad-anchura significativa, lo que permite que los láseres QCW destaquen en aplicaciones que involucran aleaciones de alta reflectancia, materiales termosensibles y microsoldadura de precisión.
Mayor estabilidad y menor interferencia de la pluma
Una de las ventajas más destacadas de la soldadura láser QCW es su capacidad para mitigar los efectos de la nube metálica sobre la tasa de absorción del material, lo que resulta en un proceso más estable. Durante la interacción láser-material, la intensa evaporación puede generar una mezcla de vapor metálico y plasma sobre el baño de fusión, conocida comúnmente como nube metálica. Esta nube puede proteger la superficie del material del láser, provocando una entrega de potencia inestable y defectos como salpicaduras, puntos de explosión y poros. Sin embargo, la emisión intermitente de los láseres QCW (por ejemplo, una ráfaga de 5 ms seguida de una pausa de 10 ms) garantiza que cada pulso láser alcance la superficie del material sin verse afectado por la nube metálica, lo que resulta en un proceso de soldadura notablemente estable, especialmente ventajoso para la soldadura de chapas delgadas.
Dinámica estable del baño de fusión
La dinámica del baño de fusión, especialmente en lo que respecta a las fuerzas que actúan sobre el orificio, es crucial para determinar la calidad de la soldadura. Los láseres continuos, debido a su exposición prolongada y a las zonas afectadas por el calor más extensas, tienden a generar baños de fusión más grandes llenos de metal líquido. Esto puede provocar defectos asociados a los baños de fusión extensos, como el colapso del orificio. En cambio, la energía focalizada y el menor tiempo de interacción de la soldadura láser QCW concentran el baño de fusión alrededor del orificio, lo que resulta en una distribución de fuerza más uniforme y una menor incidencia de porosidad, agrietamiento y salpicaduras.
Zona afectada por el calor (ZAC) minimizada
La soldadura láser continua somete los materiales a un calor sostenido, lo que provoca una importante conducción térmica en su interior. Esto puede causar deformaciones térmicas indeseables y defectos inducidos por tensiones en materiales delgados. Los láseres QCW, gracias a su funcionamiento intermitente, permiten que los materiales se enfríen, minimizando así la zona afectada por el calor y el aporte térmico. Por ello, la soldadura láser QCW resulta especialmente adecuada para materiales delgados y aquellos cercanos a componentes sensibles al calor.
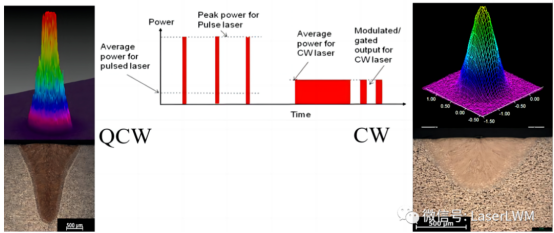
Mayor potencia máxima
A pesar de tener la misma potencia media que los láseres continuos, los láseres QCW alcanzan mayores potencias pico y densidades de energía, lo que se traduce en una mayor penetración y una soldadura más resistente. Esta ventaja es especialmente notable en la soldadura de láminas delgadas de aleaciones de cobre y aluminio. En cambio, los láseres continuos con la misma potencia media pueden no marcar la superficie del material debido a su menor densidad de energía, lo que provoca reflexión. Los láseres continuos de alta potencia, si bien son capaces de fundir el material, pueden experimentar un fuerte aumento en la tasa de absorción tras la fusión, lo que causa una profundidad de fusión y un aporte térmico incontrolables. Esto resulta inadecuado para la soldadura de láminas delgadas y puede provocar la ausencia de marca o la perforación, incumpliendo así los requisitos del proceso.
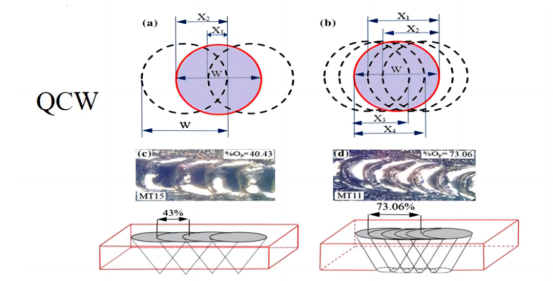
Comparación de los resultados de soldadura entre láseres CW y QCW.
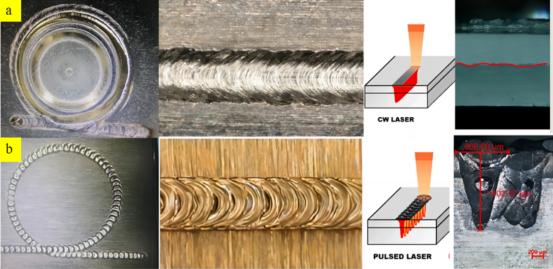
a. Láser de onda continua (CW):
- Aspecto de la uña sellada con láser
- Aspecto de la costura de soldadura recta
- Diagrama esquemático de la emisión láser
- Sección transversal longitudinal
b. Láser de onda cuasicontinua (QCW):
- Aspecto de la uña sellada con láser
- Aspecto de la costura de soldadura recta
- Diagrama esquemático de la emisión láser
- Sección transversal longitudinal
- * Fuente: Artículo de Willdong, a través de la cuenta pública de WeChat LaserLWM.
- * Enlace al artículo original: https://mp.weixin.qq.com/s/8uCC5jARz3dcgP4zusu-FA.
- El contenido de este artículo se proporciona únicamente con fines educativos y comunicativos, y todos los derechos de autor pertenecen al autor original. Si se trata de una infracción de derechos de autor, por favor, póngase en contacto con nosotros para solicitar su eliminación.
Láser QCW de Lumispot Tech:
Láser CW:
Fecha de publicación: 5 de marzo de 2024


